圆角处理的核心目的与物理缓冲机制
小型金属家具在家居环境中占据着独特的一席之地,其硬朗的线条往往与居住空间的温馨感形成对比,而腿脚部位的圆角处理则是平衡这一视觉与触觉差异的关键工序。金属材质具有高硬度和高密度的特性,未经处理的直角边缘在受到意外撞击时,极易对人体造成割伤或瘀青,尤其是对于儿童活动频繁的区域,锐角带来的安全隐患不容忽视。通过物理打磨或模具成型形成的圆弧过渡,能够显著降低接触时的压强集中点,将原本可能造成局部组织损伤的尖锐受力转化为分散的柔和压力,从而在物理层面上构建起第一道安全防护网。
从人体工学角度来看,腿脚部位的圆角设计不仅关乎安全,更影响着互动的舒适度。当用户腿部无意扫过家具边缘时,平滑的曲面能够减少摩擦阻力,避免衣物勾丝或皮肤刮擦产生的不适感。这种处理工艺通常要求圆弧半径保持在一定范围内,过小的弧度无法有效分散冲击力,而过大的弧度则可能改变家具整体的视觉比例,导致结构稳定性下降。因此,工艺的核心在于寻找安全缓冲与美学协调之间的最佳平衡点,使得金属家具在保持工业质感的同时,融入现代家居对细腻触感的需求。
主流加工工艺与表面质量控制
目前行业内常见的圆角处理工艺主要包括机械打磨、模具冲压成型以及激光打磨三种路径,不同工艺在精度控制和成本结构上存在显著差异。机械打磨多适用于批量生产中的后期修整,通过不同目数的砂轮或百洁布对焊点及边缘进行渐进式抛光,这种方式灵活性高,但难以保证每一件产品圆弧曲率的绝对一致性,容易因人工操作力度差异导致表面纹理不均。模具冲压成型则是在金属板材成型阶段直接通过模具压制出预设弧度,这种方法生产效率极高,且圆弧过渡自然流畅,一致性好,特别适合标准化程度高的小型家具腿脚制作,但对模具开发成本要求较高。
表面质量控制是圆角处理中不可忽视的环节,尤其是对于不锈钢、碳钢或铝合金等材质,处理后的表面状态直接影响耐腐蚀性和视觉质感。在打磨过程中,必须严格控制颗粒残留,防止细微的金属屑嵌入表面孔隙中,进而引发氧化锈蚀。对于需要喷漆或电镀的工件,圆角处的涂层厚度均匀性至关重要,过薄的涂层容易在圆弧顶点处因应力集中而剥落,过厚则可能导致流挂,破坏整体美观。因此,工艺规范中通常包含严格的目视检查步骤,确保圆弧表面无划痕、无凹坑、无明显的打磨痕迹,达到触感平滑且视觉连贯的标准。
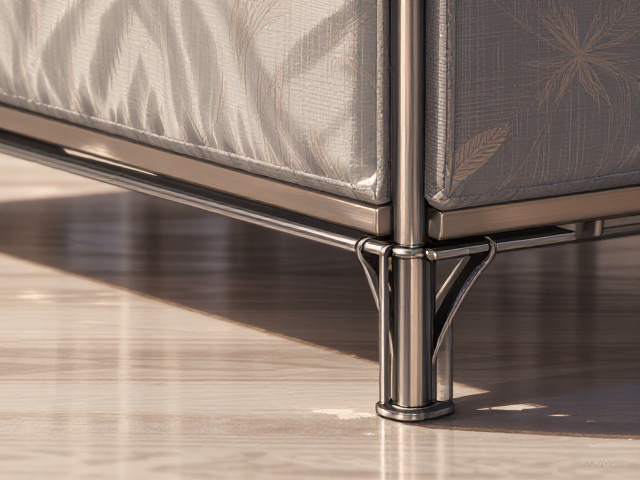
结构强度与连接部位的加固细节
圆角处理并非简单的外观修饰,它直接关系到家具腿脚在受力状态下的结构完整性。金属板材在经过高温冲压或强力打磨后,材料内部的应力分布会发生变化,特别是在圆弧过渡区域,若材料厚度不足或热处理不当,极易出现微裂纹或疲劳断裂。因此,在工艺设计中,通常会结合局部加厚或增加加强筋的方式,对腿脚与座面连接的关键受力点进行加固,确保圆角形态在承受垂直载荷和侧向冲击时,依然能保持结构的刚性与稳定性。
连接部位的圆角处理还需要特别注意焊接或铆接后的细节优化。焊接产生的焊瘤和飞溅物必须彻底清除,并打磨至与母材平滑过渡,避免在圆弧表面形成突兀的凸起,这些凸起不仅影响美观,更可能成为应力集中点,长期受力后易引发断裂。对于管状结构的腿脚,两端与横撑连接的圆角过渡处,需确保管材切割平整,焊接缝均匀,打磨后不得有未焊透或咬边现象。这种对连接细节的严苛把控,是保障小型金属家具在长期使用过程中,不因结构失效而导致安全事故的基础。
安全防护标准与检测要点
在涉及金属家具的安全规范中,虽然针对家用家具的圆角尺寸没有所有国家完全统一的单一强制性数值标准,但普遍遵循ISO 9241系列中关于人体接触部件的安全指南以及各国通用的消费品安全通用要求。一般而言,用于儿童接触或可能发生碰撞风险的锐边,其倒角半径或圆角直径需达到最小阈值,以消除切割风险。检测过程中,常使用标准的测试指或专用量规对圆弧过渡区域进行贴合测试,若测试指无法顺畅贴合且存在明显的锐角干涉,则视为不合格。此外,表面粗糙度也是检测重点,过大的粗糙度值可能在使用中造成皮肤摩擦伤害,通常要求表面粗糙度Ra值控制在较低范围内,以确保触感细腻。
除了物理形态的检测,涂层安全性也是圆角处理中需要关注的隐性安全指标。在打磨和抛光过程中,若使用含有有害物质的研磨膏或清洗剂,残留物可能附着在圆角表面,长期接触人体可能引发皮肤过敏或其他健康问题。因此,工艺过程中需选用符合环保要求的水性或低挥发性有机化合物(VOC)含量的辅助材料,并在成品出厂前进行严密的清洁程序,确保圆角表面无化学残留。这种从物理形态到化学安全的全方位管控,构成了小型金属家具腿脚圆角处理工艺中完整的安全闭环,确保产品在进入家庭环境后,能够真正实现安全、耐用与美观的统一。