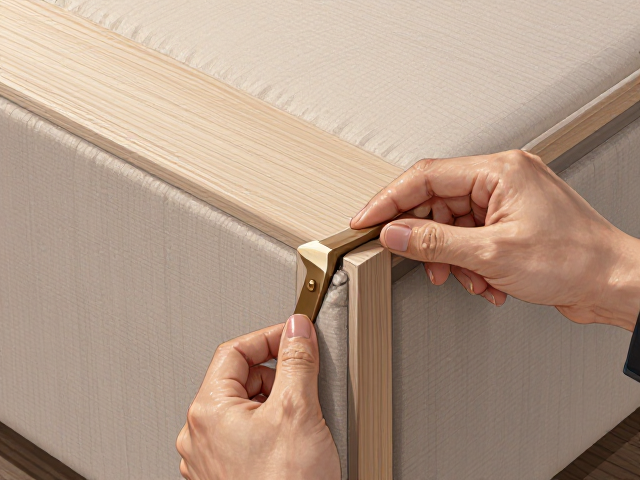
夹头榫倒角打磨的核心目的与基础准备
软包家具中的夹头榫结构常见于明式家具风格的案、桌类作品中,其榫头与牙头结合处若处理生硬,不仅影响视觉流畅度,更易因应力集中导致漆面开裂或木作变形。倒角打磨并非简单的修饰工序,而是为了消除直角锐边,使木材纤维在受力时有更平缓的过渡,从而提升整体结构的抗冲击能力。这一工艺步骤直接决定了家具触碰时的温润感以及长期使用中漆膜的附着力稳定性。
在进行倒角打磨前,必须确保夹头榫的装配精度达到标准,榫头与卯眼结合紧密,无松动或过大缝隙。工具准备需包括不同目数的砂纸、专用倒角刨或电动修边机,以及固定夹具。木材含水率需控制在8%-12%之间,以适应大多数室内环境,避免因湿度变化导致木材收缩膨胀,进而破坏倒角处的漆面完整性。清洁木材表面,去除锯屑和油污,是保证后续打磨均匀性的前提条件。
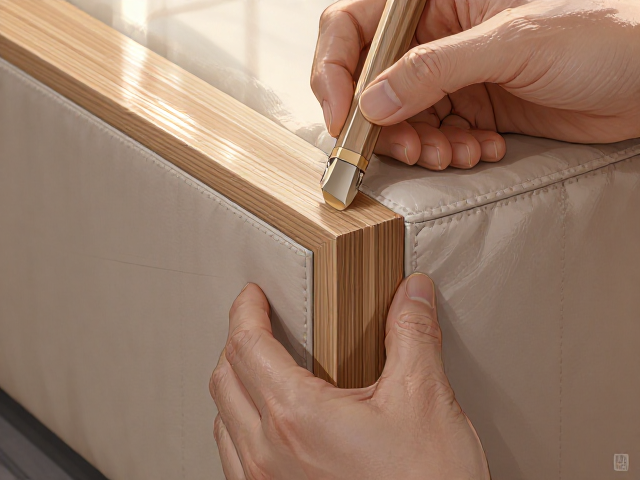
倒角尺寸规范与打磨手法解析
倒角的尺寸需根据木材硬度及家具用途精细调整,通常倒角宽度控制在2-5毫米,角度在45度至90度之间。对于硬木如紫檀、黄花梨,倒角宜小且圆润,以保留木材纹理的锋利美感;对于软木如橡胶木、松木,倒角可适当加大,以增强边缘的耐磨性。打磨时应严格遵循木材纹理方向,避免横向打磨导致木纹撕裂或产生难看的划痕。
使用电动工具进行粗磨时,需保持打磨机平稳移动,避免局部过热导致木材烧焦或漆面起泡。随后转入手工打磨阶段,采用由粗到细的砂纸序列,从120目逐步过渡到400目甚至更高。每更换一次砂纸,需彻底清除前一道工序留下的粉尘,防止颗粒嵌入木纹中影响最终效果。重点处理夹头榫与牙板、案面的接合处,确保倒角线条连贯流畅,无阶梯状痕迹。
漆面处理与最终质感呈现
倒角打磨完成后,表面应呈现均匀细腻的哑光或半光泽状态,触感平滑无刺痒。若家具需上漆,倒角处的漆膜需与平面漆膜厚度一致,避免出现积漆或流挂。对于擦漆工艺,需在倒角处反复擦拭,使漆料充分渗入木纹微孔,增强边缘的封闭性。对于烤漆工艺,需确保倒角处无灰尘颗粒附着,以免烘烤后形成瑕疵。
最终质感的提升体现在光线下的反射均匀性。经过精细打磨的倒角,在自然光下应无明显的明暗分界线,呈现出柔和的光影过渡。这种处理不仅提升了家具的高级感,更在实用层面减少了日常使用中对衣物或皮肤的刮擦风险。检查整体一致性,确保所有夹头榫倒角风格统一,与家具整体设计语言相匹配,实现功能与美学的统一。