结构设计与材质选择的核心逻辑
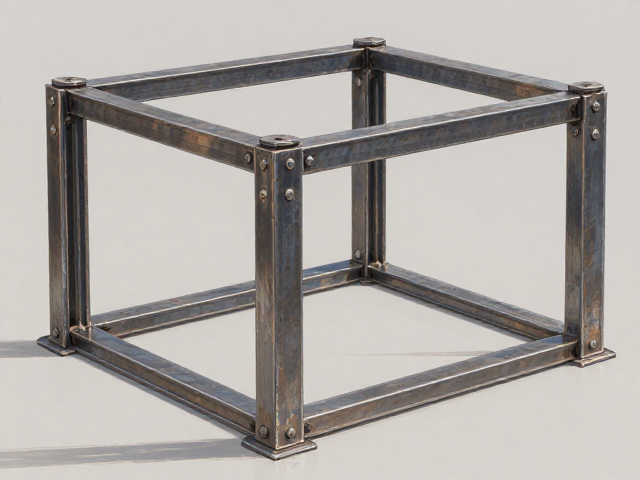
方形金属焊接四脚直立支架在工业应用场景中,其基础稳定性直接取决于管材的几何比例与壁厚分布。通常采用40mm×40mm或50mm×50mm规格的方形空心管作为主受力腿,这种截面惯性矩能有效抵抗侧向剪切力。连接处普遍采用全熔透角焊缝工艺,确保金属基材与连接板之间形成连续的应力传递路径,避免在长期重载下出现应力集中导致的疲劳断裂。
材质方面,Q235B碳钢因其优异的屈服强度和焊接性能成为主流选择,表面通常经过热镀锌处理以应对潮湿或腐蚀性环境。镀锌层厚度需符合GB/T 13912标准,一般控制在60μm至85μm之间,这不仅提升了耐候性,还延长了支架在户外或高湿度车间内的使用寿命。对于特殊工况,不锈钢304材质提供了更佳的抗化学腐蚀能力,尽管成本略高,但在食品机械或化工设备固定中具有不可替代性。
承重计算与力学分布特征
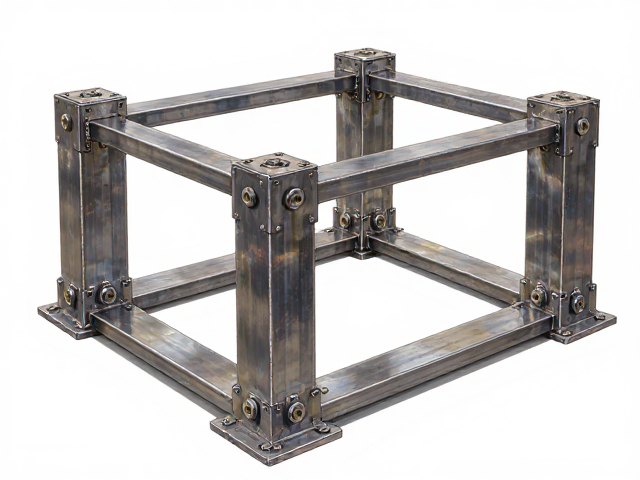
支架的承重能力并非单一数值,而是基于力矩平衡原理分布至四个支脚。在理想水平地面条件下,中心载荷由四腿均分,但当载荷偏心或地面存在微小不平时,相邻支脚会产生差异化受力。工程设计中需计算最大弯矩点,通常在立柱与底座连接处的焊缝根部,此处需设置加强筋板以分散集中应力。
实测数据表明,在标准高度1米、底面边长60厘米的方形支架结构中,静载荷测试中心点可达500公斤以上,且无永久性形变。这一数据依赖于精密的激光切割底座与垂直度控制在0.5毫米以内的焊接组装。若高度增加至1.5米,为保证同等稳定性,需增加斜撑结构或增大管材壁厚,以抵消因杠杆原理放大后的倾覆力矩。
安装工艺与现场调试要点
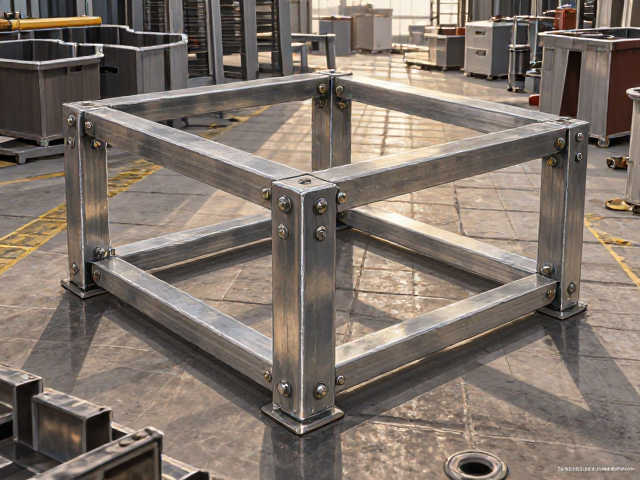
现场安装过程中,水平度的调整是确保长期稳定的关键步骤。使用高精度水平仪对底座四角进行校准,允许误差范围通常控制在2毫米以内。地脚螺栓的锚固深度需根据混凝土基座的强度等级确定,一般建议埋深超过100毫米,并配合膨胀螺栓或化学锚栓固定,以提供足够的抗拔力。
焊接后的支架需进行去渣清理及防锈漆补涂,特别是在切割切口和焊接热影响区。对于大型设备固定,建议在底座与地面接触面增加橡胶减震垫,这不仅能降低设备运行时的震动传递,还能防止金属底座与地面硬接触造成的磨损。定期巡检重点观察焊缝是否有裂纹扩展征象,以及地脚螺栓是否有松动预兆,以维持结构的安全性。