现代简约注塑件打磨抛光工艺的核心逻辑
现代简约风格对注塑件的表面处理提出了极高的要求,其核心在于通过精密的机械或化学手段消除注塑过程中留下的流痕、熔接纹及顶针印,从而获得如镜面般平整且均匀的光学表面。这一过程不再依赖厚重的涂层来掩盖瑕疵,而是直接作用于基材,利用物理切削或化学溶解去除微观不平,使光线在表面形成规则的反射,进而凸显材质的纯净感与高级质感。
工艺的选择直接决定了最终的光学表现,通常需根据ABS、PC或PM等不同塑料基材的理化性质制定方案。物理打磨侧重于通过不同目数的砂纸或研磨轮逐步去除宏观缺陷,而化学抛光则利用溶剂与塑料表面的相互作用,使表层高分子链重新排列并固化,形成光滑的过渡层。两者结合使用,能在保持简约设计线条的同时,显著提升表面的细腻度,满足高端消费电子或精密仪器外壳对外观的严苛标准。
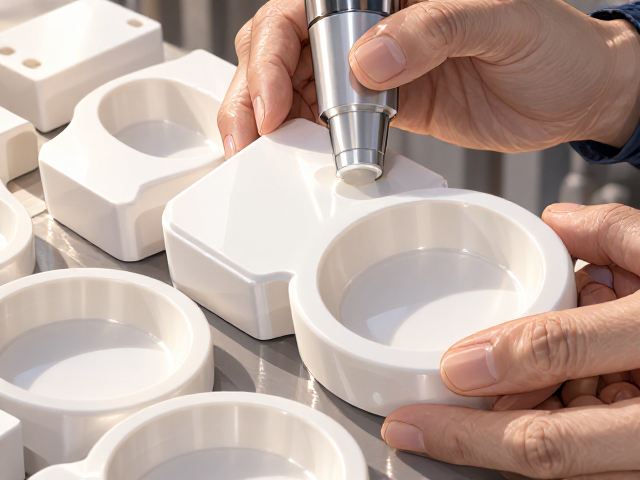
标准化打磨流程与关键控制参数
打磨工序通常遵循从粗到细的递进逻辑,起始阶段使用P400至P800目砂纸处理明显的缩水或飞边,此阶段需严格控制接触压力与移动速度,避免局部过热导致基材变形或产生深划痕。随后过渡至P1000至P2000目砂纸进行细磨,重点在于消除前一道工序留下的磨痕,此时工件表面应呈现均匀的哑光状态,无任何可见的线性痕迹,为后续的高光处理奠定基础。
精细抛光阶段常采用羊毛轮配合金刚石研磨膏或专用塑料抛光剂,通过高速旋转产生的摩擦热使表面微观峰值熔融填平。在此环节,转速与研磨剂浓度需精确匹配,过高的转速易导致表面发白或烧焦,而过低的转速则无法达到预期的光泽度。对于复杂曲面结构,需使用柔性抛光垫贴合表面,确保每一处曲率下的抛光力度均匀,从而实现整体光泽度的一致性,避免出现阴阳面或局部暗斑。
化学抛光与环保安全规范
化学抛光通过涂抹或浸泡含有机溶剂的混合液,利用溶剂对塑料表层的轻微溶解与再固化作用,实现无接触式的高光效果。对于ABS材质,常用丙酮与乙酸乙酯的混合溶剂;PC材质则多采用二氯甲烷类溶剂。该工艺能极好地保留模具原有的纹理细节,同时消除细微划痕,特别适用于大型面板或复杂几何形状的注塑件,其表面光泽度可接近镜面效果,且无机械打磨可能产生的应力残留。
尽管化学抛光效率高且表面质量优异,但其挥发性有机化合物排放问题需严格管控。作业环境必须配备有效的废气收集与活性炭吸附装置,操作人员需佩戴防毒面具及耐化学腐蚀手套,确保工作场所的VOCs浓度符合《工作场所有害因素职业接触限值》相关标准。废液需作为危险废物交由具备相应资质的单位处理,严禁直接排放,以平衡生产效率与环境保护的双重需求。
光泽度检测与质量控制指标
表面质感的量化评估依赖于专业仪器,通常使用60°光泽度计测量,现代简约风格的高光注塑件要求60°光泽度值稳定在80-90 GU之间,具体数值需根据产品设计规范微调。除光泽度外,还需通过标准光源箱观察表面是否存在橘皮、流挂或颗粒杂质,这些微观缺陷在自然光下极易暴露,严重影响简约风格的纯粹性。
划痕测试也是关键的质量控制环节,使用指定硬度的铅笔或钢丝绒在表面施加标准压力划过,检查是否产生可见损伤。对于高光表面,还需进行透光率测试或雾度测试,确保材料内部无气泡或杂质导致的光散射现象。通过建立严密的检测数据库,记录不同工艺参数下的表面数据表现,可快速调整打磨转速、砂纸目数或化学配比,实现生产过程的稳定性控制。