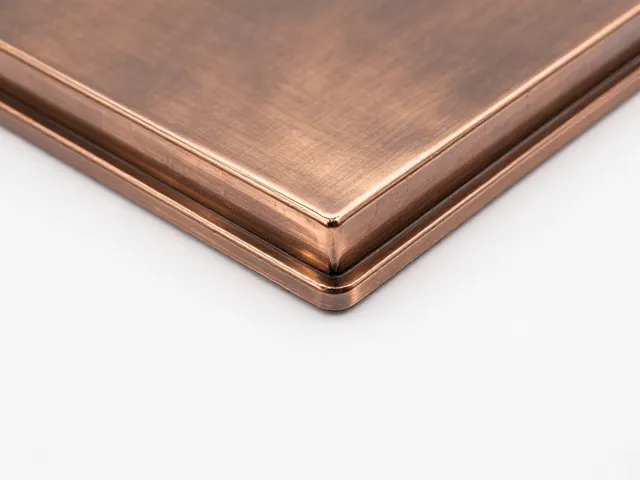
铜件包角软包工艺的核心逻辑与材料选择
铜件包角软包工艺主要应用于高端家具、室内装饰及精密仪器外壳的保护与美化,其核心在于利用高韧性材料对金属锐角进行物理包裹,从而消除视觉上的生硬感并提升触感的舒适度。这一工艺对基材的处理精度要求极高,铜件经过精密加工后,其边角必须保持绝对的直角或符合设计的弧度,任何微小的变形都会导致后续包覆材料出现褶皱或贴合不严。常用的包覆材料包括天然皮革、超纤皮以及高品质织物,这些材料需要具备优异的延展性,以便在包裹过程中能够紧密贴合金属表面的细微纹理,同时保证长期使用不易开裂或褪色。
在材料选型阶段,环保性能与物理强度是主要考量指标。天然皮革因其独特的纹理和透气性,常被视为高端场景的首选,但需经过严格的鞣制和防处理以应对环境变化;合成材料则通过改良纤维结构,在耐磨性和一致性上表现更佳,且成本更具竞争力。实际生产中,材料背面的植绒或涂胶层质量直接决定了最终的粘接效果,过厚的胶层可能导致包角体积变大,影响安装间隙,而过薄则可能因粘接力不足导致脱胶。因此,供应商需提供符合国家标准的可追溯检测报告,确保材料中的挥发性有机化合物含量处于安全范围内,从源头保障成品的环保属性。
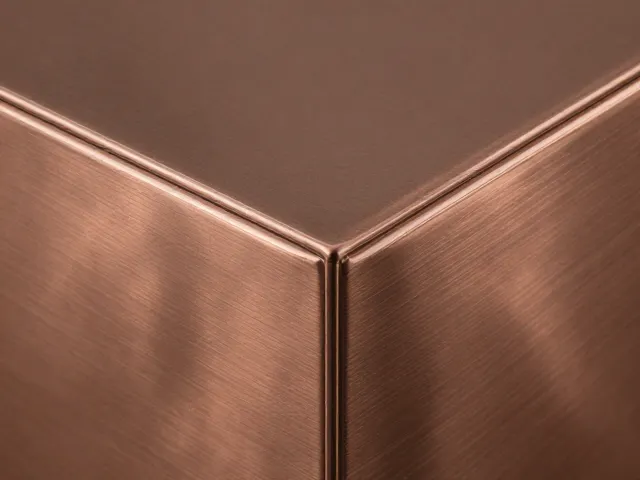
粉末喷涂技术的表面处理原理与参数控制
粉末喷涂技术通过静电喷枪将微细的塑料粉末涂料吸附于经过预处理的铜件表面,再经高温烘烤流平、固化形成坚固的保护膜。相较于传统液态油漆,粉末涂层具有无溶剂、利用率高以及涂层厚度均匀等优势,特别适合铜件这种导电性良好的金属基材。预清洗是决定涂层附着力最关键的前道工序,通常采用脱脂、酸洗或喷砂处理,以彻底去除铜件表面的油污、氧化层及杂质,形成微观粗糙度,增加涂层与基体的机械咬合力。若预处理不达标,涂层极易在后期使用中出现起泡、剥落或锈蚀蔓延现象。
喷涂过程中的电压、电流、喷枪距离及粉末粒径分布需经过严密的参数校准。铜件的热传导系数较高,烘烤炉内的温度曲线需精确控制,既要保证粉末充分熔融流平,形成致密的交联结构,又要避免局部过热导致铜材金相组织变化或涂层黄变。固化时间通常根据粉末树脂类型(如环氧、聚酯或丙烯酸)设定,一般维持在180℃至200℃区间,保温10至20分钟。实际生产中,常使用附着力划格试验和冲击试验来验证涂层质量,确保其能承受日常使用中的机械应力和温度变化,同时保持色泽的稳定性,避免紫外线照射下出现明显的粉化或变色。
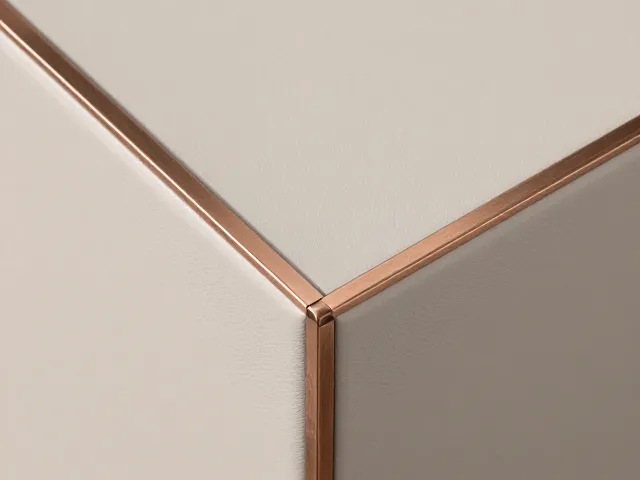
工艺协同中的质量控制要点与常见问题解析
当包角软包与粉末喷涂结合应用于同一铜件组件时,工艺顺序的合理性直接决定了最终成品的良率。通常建议先完成铜件的粉末喷涂固化,待冷却至室温后再进行包角包覆作业,以避免高温环境对胶粘剂活性造成不可控影响,或导致软包材料受热变形。若必须在喷涂前包覆,需选用耐高温且无迁移性的专用胶带或隔离材料,但这会增加后续清理的难度并可能残留胶痕,影响美观。此外,喷涂时的遮蔽保护至关重要,未被喷涂区域若沾染粉末,后续难以通过常规手段清除,会严重影响包角材料的贴合平整度。
在实际应用案例中,常见的质量问题主要集中在包角接缝处的开裂和涂层与包覆材料交界处的应力集中。为解决接缝开裂,需优化包覆材料的裁剪角度,采用45度斜接或整料包边方式,并选用具有适当初粘力和最终强度的专用胶水,必要时辅以机械固定件增强局部强度。对于应力集中问题,铜件边角在喷涂后形成的漆膜硬度较高,而软包材料相对柔软,在受到外力冲击时,两者形变差异可能导致界面分离。通过在铜件边角设计微小的倒角或圆角过渡,可以有效分散应力,提升整体结构的耐久性。所有生产环节需建立严格的首件检验与过程巡检机制,记录关键参数,确保每批次产品的一致性。